Solução de problemas de impressão 3D para arte de parede geométrica — Problemas comuns e correções
01 / LACUNAS EM PAREDES FINAS OU DE PERÍMETRO ÚNICO (ESPONJA CORAL)
Resolvido nos modelos 3D atualizados da Esponja de Coral
Todos os três modelos 3D da Esponja de Coral (Esponja de Coral 01, 02 e 03 ladrilháveis) agora possuem geometria atualizada. As paredes têm pelo menos 1 mm de espessura em toda a sua extensão, medida através da própria parede e não apenas em uma seção transversal horizontal. Com um bico de 0,4 mm e as configurações padrão do fatiador, pelo menos dois perímetros agora cabem na parede, portanto, a Esponja de Coral agora é impressa com as configurações padrão.

Por que paredes finas são impressas com falhas
Alguns fatiadores têm dificuldade em gerar perímetros contínuos quando uma parede muda entre:
- Seções mais espessas (2 ou mais perímetros)
- Seções mais finas (1 perímetro, ou próximo à largura mínima de parede do fatiador)

Em vez de criar um perímetro fechado primeiro e adicionar perímetros extras onde há espaço, esses fatiadores geram dois perímetros de uma só vez em áreas espessas e um perímetro único separado em áreas finas. Isso leva a:
- Lacunas na parede
- Perímetros desconectados
- Peças impressas em 3D fracas ou instáveis

Além disso, se uma parede for mais fina do que a largura mínima de parede do fatiador, o fatiador pode ignorar o perímetro completamente.

O objetivo, em qualquer fatiador
✔ Um perímetro fechado e contínuo
✔ Pelo menos um perímetro onde quer que a parede exista
✔ Transições suaves entre seções de parede finas e espessas

PrusaSlicer
O PrusaSlicer geralmente produz o comportamento correto por padrão. Ele gera um perímetro totalmente fechado primeiro, adiciona perímetros extras apenas onde a espessura da parede permite e lida com transições de paredes finas de forma mais previsível.

Ainda vendo lacunas em paredes finas? Configurações para verificar no Bambu Studio e Orca Slicer
Se um problema semelhante aparecer em outro modelo 3D com paredes finas, estas são as configurações que vale a pena verificar. São sugestões, não garantias. Cada modelo e bloco é diferente, e você pode precisar ajustar os valores. Para vê-las, ative o modo Avançado ou Especialista.
- Gerador de parede: Arachne (varia a largura da linha para preencher paredes finas e variáveis)
- Margem do filtro de transição de parede: 1000% (permite um suavizamento mais agressivo entre paredes grossas e finas)
- Comprimento de transição de parede: 150% (estende a distância de mesclagem quando a espessura da parede muda)
- Largura mínima da parede: 150% (força um perímetro mesmo para paredes muito finas)
- Tamanho mínimo de recurso: 50% (impede que pequenos detalhes da parede sejam descartados)
- Posição da costura: Aleatória (evita uma linha de costura visível e reduz pontos fracos)
Garantir espessura do revestimento vertical: ativado

Estas configurações funcionam em conjunto. Alterar apenas uma pode não ser suficiente.
Reduza a largura da linha da parede externa. Em Qualidade → Largura da linha → Parede externa, tente, por exemplo, 0,45 mm → 0,30 mm. Nos testes, consegui imprimir um bloco único com um orifício apenas reduzindo a largura da linha, com todas as outras configurações no padrão (Gerador de paredes: Clássico).
02 / FUROS EM BLOCOS VAZADOS IMPRESSOS COM 1 PERÍMETRO (UPGRADE DE LED)
Blocos vazados impressos com um perímetro único, por exemplo para o upgrade de LED, podem apresentar buracos ou falhas quando as paredes são muito inclinadas. Um perímetro único não possui um segundo perímetro para sustentá-lo. Quando a parede se inclina demais, o perímetro de uma camada não se sobrepõe o suficiente com a camada inferior para criar aderência, e buracos aparecem.

A solução: orientação e estratégia de impressão
Reorientar os blocos pode melhorar significativamente a impressão.
- Incline os blocos e ative os suportes, para que a parede com problema seja impressa em um leve ângulo. Isso aumenta a largura imprimível da parede e ajuda o fatiador a gerar um perímetro contínuo.
- Arraste, solte e rotacione os blocos no seu fatiador para encontrar o melhor ângulo. Isso funciona para blocos individuais e layouts agrupados, como matrizes 4×4. Separe o grupo após a rotação, se necessário.
- Ajuste a rotação de acordo com o desempenho de resfriamento e a velocidade de impressão da sua impressora.
- Refine o fatiamento com Detectar Paredes Finas, Espessura da Parede (Shell) e Largura da Extrusão.

Ao usar suportes
- Combine o ângulo de limite de saliência do suporte com a inclinação do bloco.
- Nenhum preenchimento é necessário para estes suportes.
- Limite a altura do suporte com reforçadores de suporte, para que os suportes apareçam apenas onde são necessários.
03 / ÁPICE DA PIRÂMIDE NÃO AFIADO
Blocos em formato de pirâmide podem ser difíceis de imprimir com um ápice afiado na posição vertical padrão, e a ponta pode sair menos afiada do que no modelo.

A solução: imprima as pirâmides de lado com a opção "Colocar na Face"
Imprimir uma pirâmide de lado geralmente melhora a nitidez do ápice. No seu fatiador:
1) Arraste e solte os blocos individuais no seu fatiador (estou usando o PrusaSlicer).
2) Use a função Organizar para distribuir os blocos na placa de impressão.
3) Selecione um bloco, clique na ferramenta Colocar na Face e escolha uma face lateral da pirâmide. O bloco se alinha automaticamente. Aplique isso a todos os blocos.
04 / BLOCOS NUMERADOS: NÚMEROS ILEGÍVEIS QUANDO REDUZIDOS (PÉ DE ELEFANTE)
Os blocos numerados têm o número do bloco integrado na base. Ao reduzir a escala do modelo, os números tornam-se pequenos e a primeira camada pode ser tão comprimida (o efeito "pé de elefante") que o número se torna difícil de ler.

Correção 1: Ajuste o Z ao vivo durante a primeira camada e diminua a velocidade
- Use o ajuste de Z em tempo real (offset de Z) da sua impressora enquanto a primeira camada é impressa, para que ela não fique muito achatada. Levante o bico em pequenos incrementos até que o número fique claramente visível.
- Diminua a velocidade da primeira camada.

Correção 2: Imprima a primeira camada em uma cor contrastante
O número é recortado do bloco como uma diferença booleana. Adicione uma mudança de cor após a(s) primeira(s) camada(s), para que a primeira camada e as camadas seguintes tenham cores diferentes. O número se destaca então com mais clareza.

Correção 3: Defina o padrão de preenchimento inferior sólido como Concêntrico
Altere o padrão da base sólida (“Bottom surface pattern” no Bambu Studio e Orca Slicer, “Bottom fill pattern” no PrusaSlicer) para Concêntrico. Isso desenha perímetros que seguem o contorno do número, tornando-o mais fácil de visualizar.
05 / DEGRAUS DE CAMADAS NO TOPO: IMPRIMA OS BLOCOS DE CABEÇA PARA BAIXO PARA TUPOS MAIS PLANOS
Ao imprimir blocos com superfícies superiores inclinadas, o degrau de camada visível pode afetar o acabamento. Imprimir os blocos de cabeça para baixo move esse degrau para a base, proporcionando uma superfície superior mais lisa e plana.

Coloque no Rosto
Use a função Colocar na Face (Place on Face) no seu fatiador para deixar cada bloco plano sobre sua superfície superior. Apenas girar o bloco em 180° não é suficiente.
Para fazer com que os topos se destaquem, adicione uma troca de cor de filamento nas primeiras camadas. A página de Dicas & Truques contém os detalhes.
06 / LINHAS DE CAMADAS VISÍVEIS: ORIENTAÇÃO DE IMPRESSÃO PARA UM ACABAMENTO MAIS SUAVE

Para designs como Whipping Cream e Floating Fumes, imprima os blocos verticalmente para obter um escalonamento de camadas mais suave.
Isso é mais importante quando você reduz a escala do modelo. No tamanho original, o escalonamento das camadas é menos perceptível, mas em uma impressão menor ele se torna mais visível, portanto, a orientação vertical é essencial.
O modelo foi refinado desde então. As divisões dos blocos agora seguem a curvatura e são organizadas por cor. O posicionamento vertical ainda é a chave para o melhor resultado.
-
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Twisted Box 01
Preço normal $9.26 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Random Pentagons (3x Colour Versions)
Preço normal $9.26 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG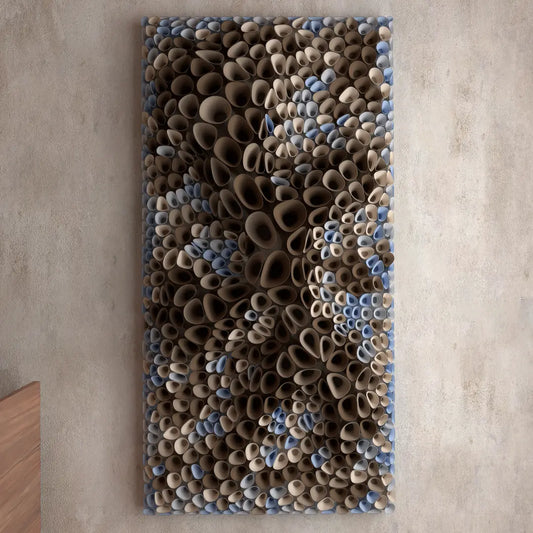
Coral Sponge 01
Preço normal $18.54 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Triangle Wave
Preço normal $16.69 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Floating Fumes
Preço normal $13.91 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Whirl Peak
Preço normal $9.26 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Coral Sponge 03 (tileable)
Preço normal $13.91 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Cracked Bulge
Preço normal $9.26 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Crater Ring
Preço normal $9.26 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG Promoção
Spiral Ramp
Preço normal $6.49 USDPreço normalPreço unitário por$9.26 USDPreço promocional $6.49 USDPromoção -
Modelo 3D
Para Impressão 3DSTL • STP • DWG Promoção
Plunging Wave
Preço normal $4.63 USDPreço normalPreço unitário por$9.26 USDPreço promocional $4.63 USDPromoção -
Modelo 3D
Para Impressão 3DSTL • STP • DWG Esgotado
Mosaic (10 Blocks / 25 Layouts)
Preço normal $20.39 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Twisted Box 03
Preço normal $13.91 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Twisted Box 02
Preço normal $11.59 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Whipping Cream
Preço normal $13.91 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG
Tectonic Collision
Preço normal $9.26 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG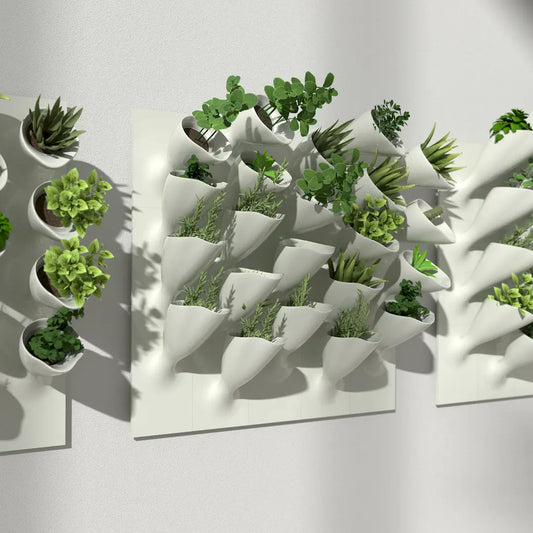
Cornets de Fleur 02 (3× 22 blocks)
Preço normal $11.13 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG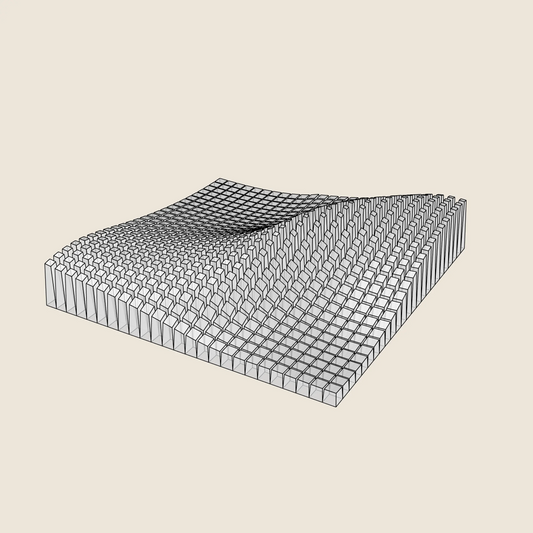 Promoção
Diagonal Wave
Preço normal $11.13 USDPreço normalPreço unitário por$13.91 USDPreço promocional $11.13 USDPromoção -
Modelo 3D
Para Impressão 3DSTL • STP • DWG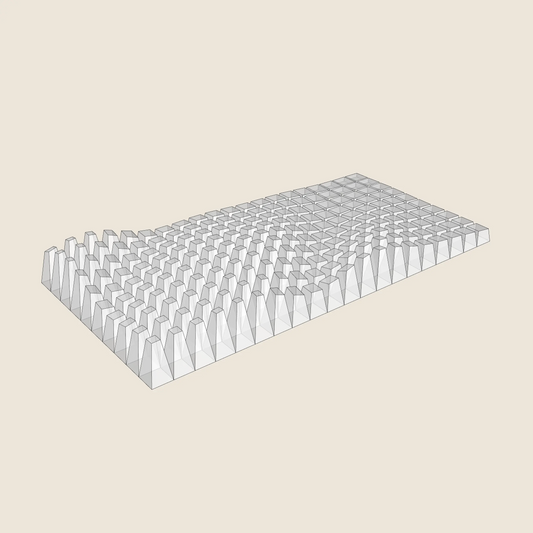 Promoção
Block Wave
Preço normal $6.95 USDPreço normalPreço unitário por$9.26 USDPreço promocional $6.95 USDPromoção -
Modelo 3D
Para Impressão 3DSTL • STP • DWG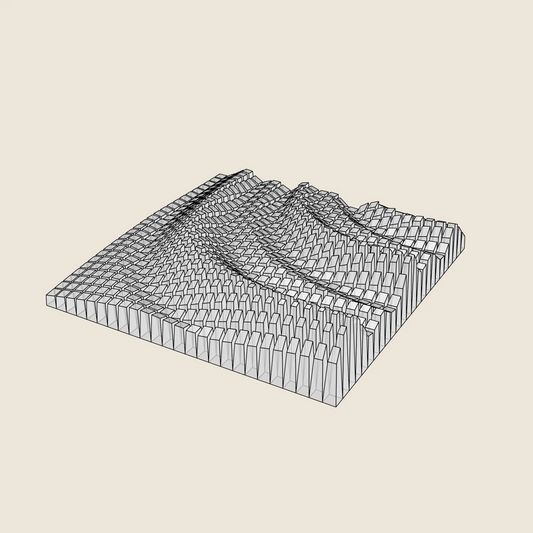
Quarter Circle Waves
Preço normal $13.91 USDPreço normalPreço unitário por -
Modelo 3D
Para Impressão 3DSTL • STP • DWG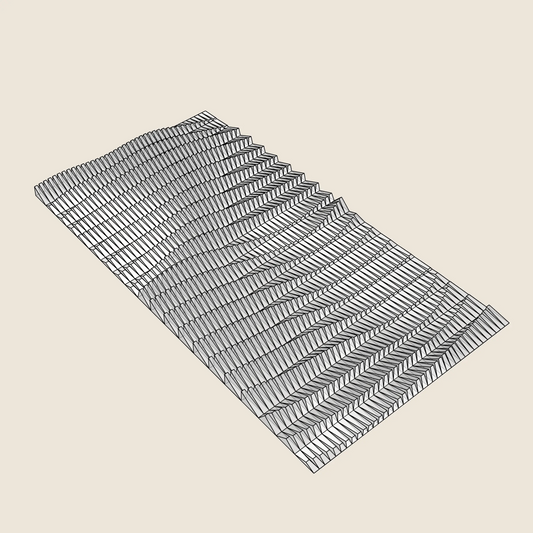
Paper Waves
Preço normal $13.91 USDPreço normalPreço unitário por