FEHLERBEHEBUNG BEIM 3D-DRUCK
001. LÜCKEN IN DÜNNEN ODER EINWANDIGEN KONTUREN


-

Erweiterte Einstellungen aktivieren:
Um Zugriff auf zusätzliche Einstellungen in Bambu Studio / Orca Slicer zu erhalten, stellen Sie sicher, dass Sie den Modus Erweitert oder Experte aktivieren.


-
3D-Modell
Für den 3D-DruckSTL • STP • DWG
Twisted Box 01
Normaler Preis $9.45 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG
Random Pentagons (3x Colour Versions)
Normaler Preis $9.45 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG
Coral Sponge 01
Normaler Preis $18.92 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG
Triangle Wave
Normaler Preis $17.03 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG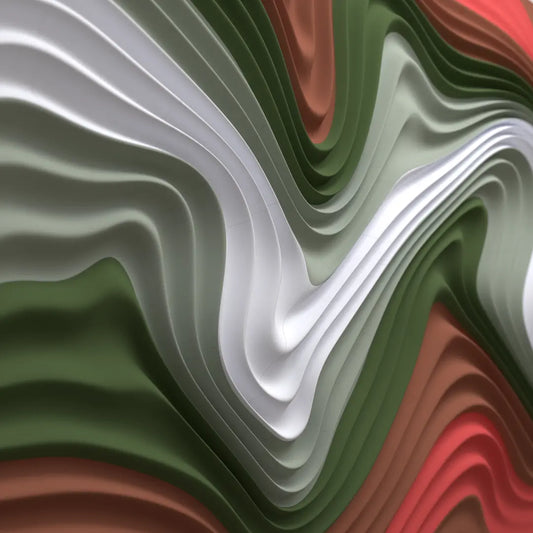
Floating Fumes
Normaler Preis $14.19 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG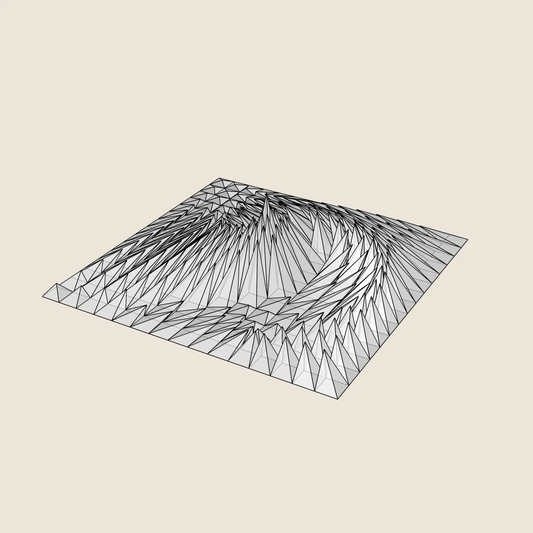
Whirl Peak
Normaler Preis $9.45 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG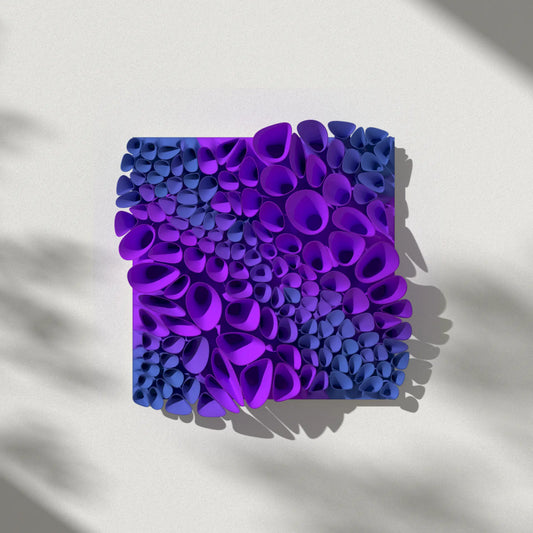
Coral Sponge 03 (tileable)
Normaler Preis $14.19 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG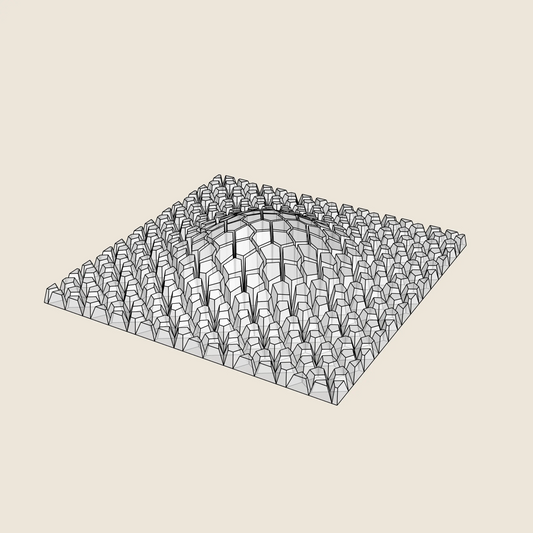
Cracked Bulge
Normaler Preis $9.45 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG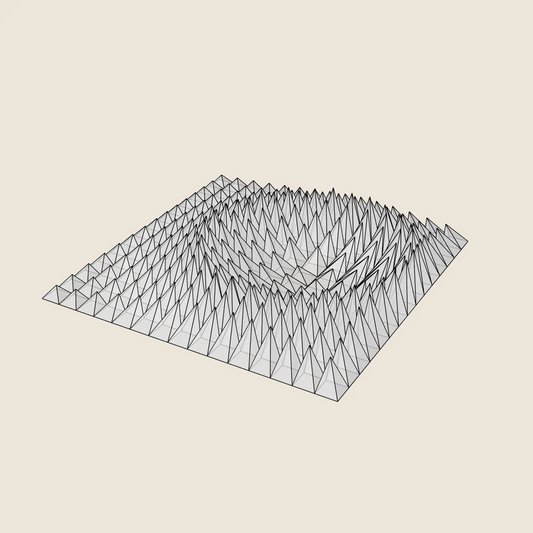
Crater Ring
Normaler Preis $9.45 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG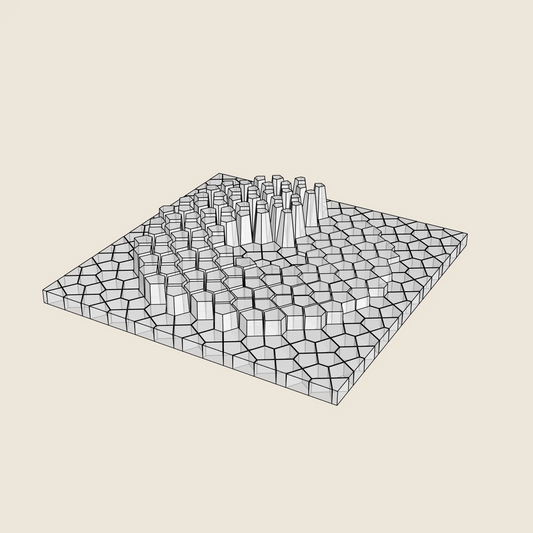 Sale
Spiral Ramp
Normaler Preis $6.63 USDNormaler PreisStückpreis pro$9.45 USDVerkaufspreis $6.63 USDSale -
3D-Modell
Für den 3D-DruckSTL • STP • DWG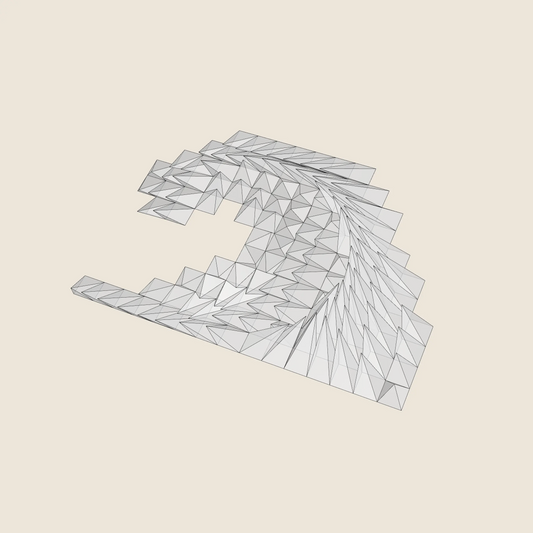 Sale
Plunging Wave
Normaler Preis $4.73 USDNormaler PreisStückpreis pro$9.45 USDVerkaufspreis $4.73 USDSale -
3D-Modell
Für den 3D-DruckSTL • STP • DWG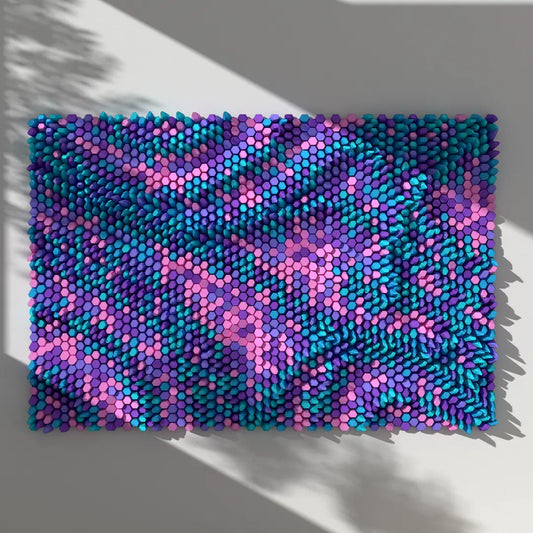
Mosaic (10 Blocks / 25 Layouts)
Normaler Preis $20.80 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG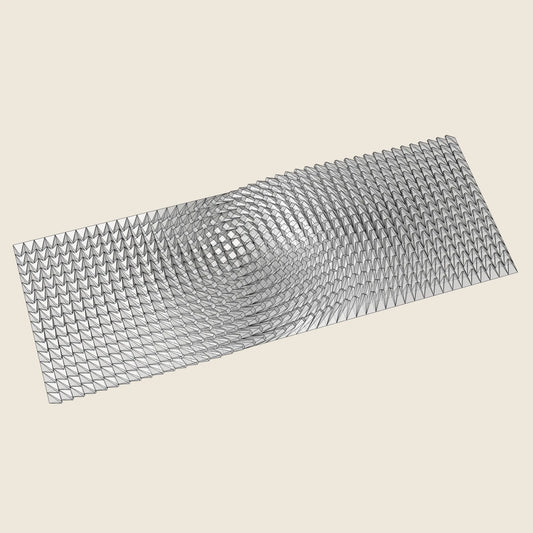
Twisted Box 03
Normaler Preis $14.19 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG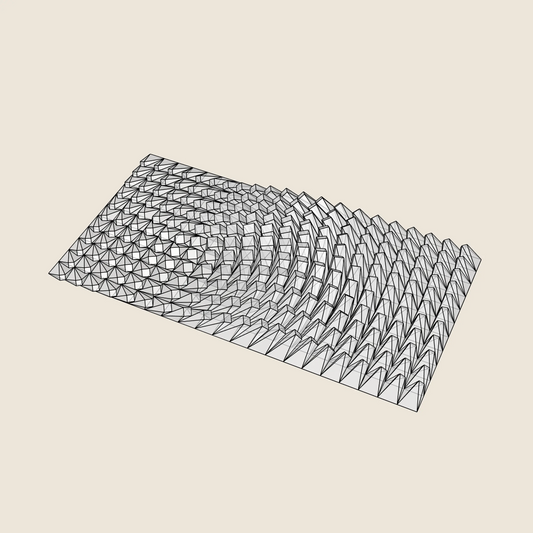
Twisted Box 02
Normaler Preis $11.82 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG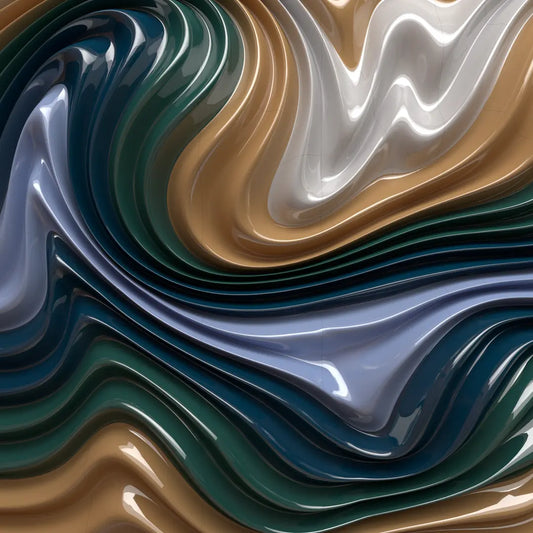
Whipping Cream
Normaler Preis $14.19 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG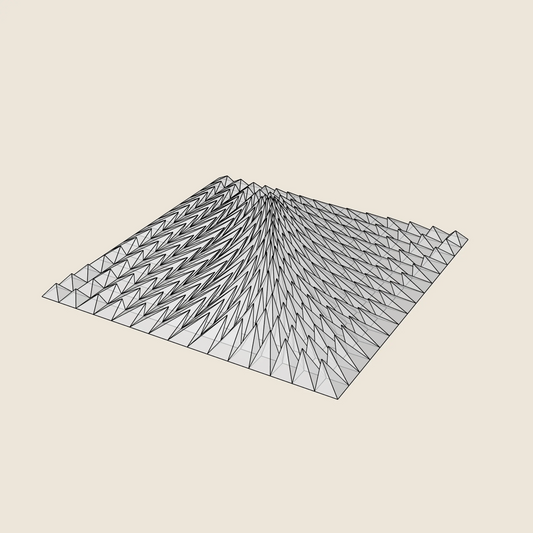
Tectonic Collision
Normaler Preis $9.45 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG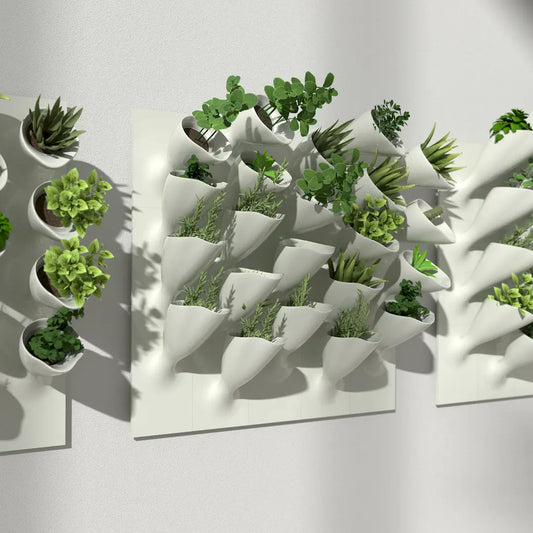
Cornets de Fleur 02 (3× 22 blocks)
Normaler Preis $11.35 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG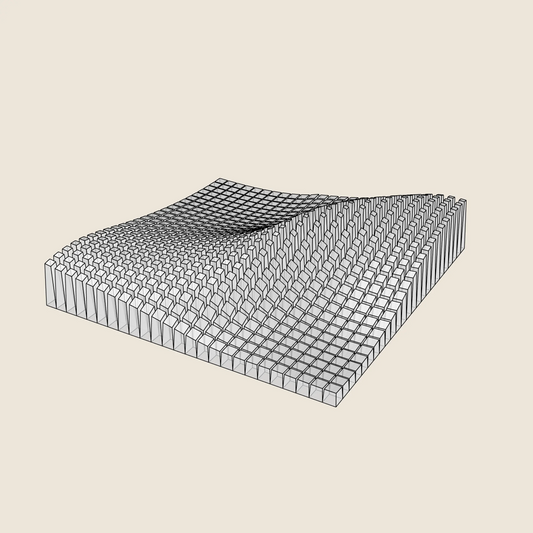 Sale
Diagonal Wave
Normaler Preis $11.35 USDNormaler PreisStückpreis pro$14.19 USDVerkaufspreis $11.35 USDSale -
3D-Modell
Für den 3D-DruckSTL • STP • DWG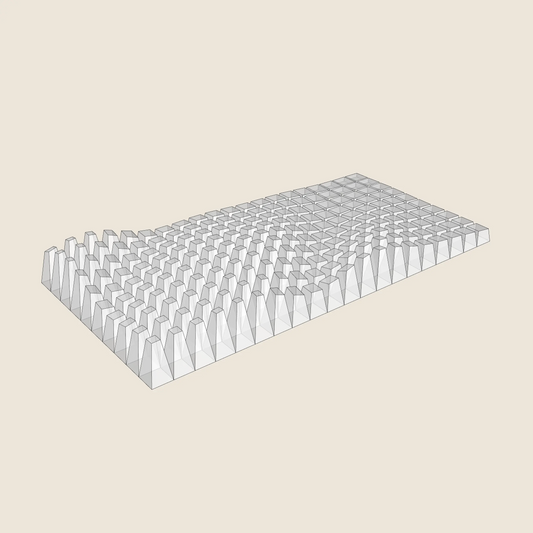 Sale
Block Wave
Normaler Preis $7.09 USDNormaler PreisStückpreis pro$9.45 USDVerkaufspreis $7.09 USDSale -
3D-Modell
Für den 3D-DruckSTL • STP • DWG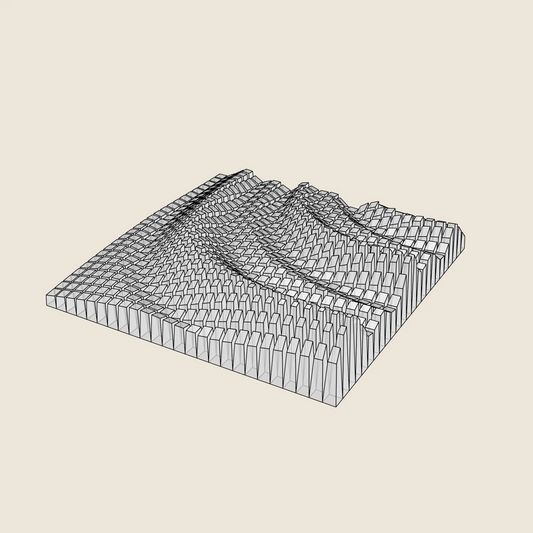
Quarter Circle Waves
Normaler Preis $14.19 USDNormaler PreisStückpreis pro -
3D-Modell
Für den 3D-DruckSTL • STP • DWG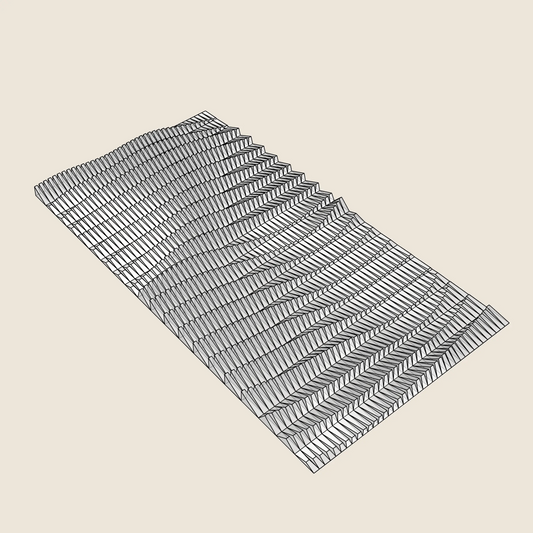
Paper Waves
Normaler Preis $14.19 USDNormaler PreisStückpreis pro